

CN
在化工、涂料、食品包装赛道,20L 大容量 HDPE 塑料桶是危化品、粮油、涂料通用储运容器,产品深腔大、模具投影面积宽,高压充模时模腔会产生巨大胀开力,这是困扰行业数十年的成型顽疾。市面常规曲肘注塑机依靠连杆传递锁模力,受力点偏向模具两侧,模板刚性不足,长期 24 小时三班连续生产下,模板持续发生弹性形变,分型面贴合缝隙变大,桶身边沿、螺纹密封位置极易产生溢料飞边;桶身四角、桶底壁厚误差超标,盛装液态化工原料、油漆后受压渗漏,工厂次品率居高不下,原料损耗、人工修边、售后渗漏赔付持续抬高生产成本。力松 GT 系列桶专用注塑机,针对 20L 大桶高压成型工况专项研发,从设备底层结构消除成型缺陷,稳定良品率、大幅延长模具使用寿命。
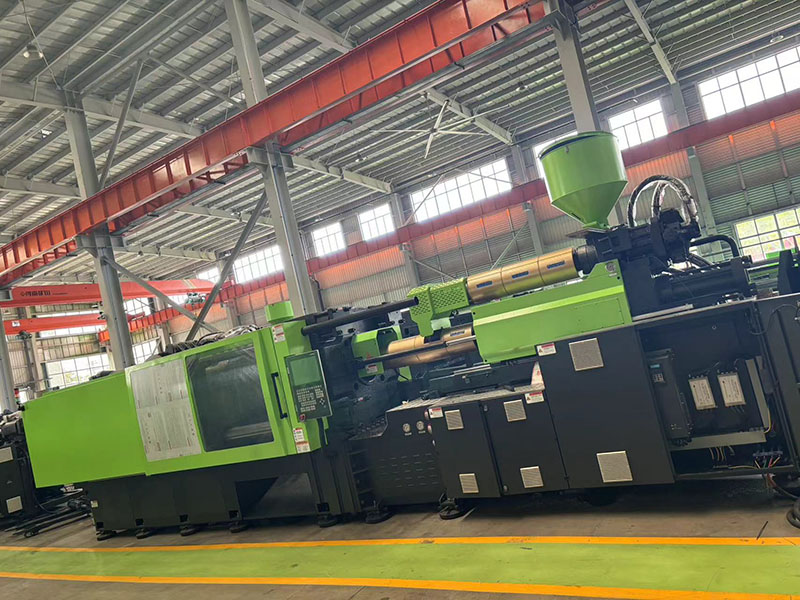
传统曲肘机型锁模力通过多组机铰间接传导,压力集中在模具左右两端,模具中心承压严重不足,熔体高压填充时会撑开模具中间,分型面出现间隙,批量产生飞边废料。力松 GT 直压锁模结构将锁模力垂直、均匀作用于模具中心,四点同步均衡承压,不存在机铰偏载磨损问题;极大削弱高压充模过程中的模板形变量,分型面全程紧密贴合,从源头杜绝溢料飞边缺陷。
设备采用,四根拉杆对称均匀排布,全域受力均衡,完美适配 20L 单腔大模具安装。经过工厂批量量产实测,同款 20L 桶模具在直压机型上生产,所需锁模力比普通曲肘设备降低 15%,模具长期承受高压熔体冲击不易变形、型腔磨损速度大幅放缓,模具整体使用寿命延长 30% 以上。
国家危险品包装强制防渗标准对 20L 桶壁厚均匀度有严苛规范,桶身、桶底、螺纹口壁厚差值必须控制在极小区间,局部壁厚偏薄会导致盛装液体后承压破裂、渗漏。力松 GT 四点均衡承压锁模设计,可将整套 20L 桶体壁厚误差稳定控制在 ±0.05mm 以内,桶底无凹陷缩水痕迹、四角壁厚均匀一致、螺纹密封面平整光滑,成品密封性完全达标,无需人工二次修边打磨,直接削减报废品数量。
20L 单腔大型模具采购成本高昂,是包装工厂核心固定资产,生产中掉落的塑料碎屑、残留杂质极易划伤型腔,造成不可逆损伤,大幅减少停机维修时长,保障产线不间断稳定生产。整机机架采用加厚钢板一体成型,经过高温回火消除内部应力,表面喷塑防锈耐腐蚀,适配包装厂全年无休三班量产工况,长期高负荷运行无共振、无结构性变形,设备稳定度、耐用度全面超越通用注塑机,是规模化 20L 桶生产企业稳定产出合格产品的核心硬件保障,针对出口外贸订单、食品级 20L 桶严苛卫生要求,整机锁模区域无外露润滑油路,不会滴落油污污染桶坯,无需额外加装防护挡板,一次性满足国内外食品包装安全检测标准,适配跨境包装企业大批量出口订单稳定生产,综合来看,力松 GT 桶机依托洁净油路、伺服节能、低维护、智能管控四大优势,长期降低 20L 桶厂综合生产成本,在行业竞争中拓宽企业利润空间,打造稳定高效的绿色一体化 20L 桶成型解决方案,适配国内外各类环保原料,合规性更强。
