

CN
在 PET 瓶胚规模化生产中,工厂经营者长期面临几大核心痛点:持续走高的电费推高制造成本、多腔量产下瓶胚重量波动大、乙醛(AA 值)难以稳定控制、长时间连续生产设备稳定性不足、模具易受开合模冲击损伤。客户选购 PET 注塑设备时,不再单纯关注最大射速与理论腔数,能耗成本、量产一致性、长期运行稳定性、维护开销,已经成为选型决策的核心标尺。力松 PET 专用高速注塑机围绕客户真实诉求,依托独立双螺杆注射系统、直压锁模机构、5E 全电动驱动方案与红外纳米加热技术,在保证超高产能的基础上实现显著节能,为国内外瓶胚制造企业提供兼具效率与经济性的成型解决方案宁波力松注...。
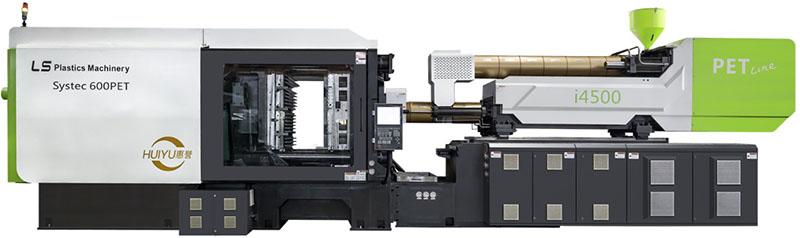
能耗是 PET 工厂持续性支出大头。PET 工艺需要长时间高温塑化,设备 24 小时不间断运行,无效能耗日积月累直接压缩利润空间。传统液压机型电机持续运转,液压回路存在大量节流损耗,待机阶段持续耗电。力松 PET 机型搭载伺服按需驱动架构,全电动版本五大核心动作(电动储料、电动开合模、电动抱闸、电动注射、电动螺杆)全部采用伺服直驱,电机仅在动作执行阶段消耗电能,冷却等待阶段功耗大幅降低,整机相比传统液压注塑机节能 20%–40%宁波力松注...。搭配红外纳米加热圈,远红外加热升温快,保温性能好,加热区段能耗进一步优化。电动储料摒弃液压储料的能量损耗,塑化响应更快,同步缩短成型周期,实现 “省电 + 提效” 双重收益。对于万吨级瓶胚生产企业,长期运行下来电费节省十分可观,有效缩短设备投资回报周期宁波力松注...。
除节能优势外,产品一致性是客户另一项核心关切。多腔模具生产时,一旦熔胶压力、温度出现波动,各型腔瓶胚克重差异变大,出现壁厚不均、发白、气泡,甚至造成大量次品。力松独创独立双螺杆注射系统,塑化螺杆专职熔融混炼,注射螺杆负责计量与高速充填,两套机构相互独立,支持注射保压与储料同步并行,消除工艺等待时间。螺杆采用伺服精准调控,熔体塑化均匀,低温熔融有效抑制 PET 降解,稳定控制乙醛指标,适配饮用水瓶、食品包装瓶胚等高要求场景。毫秒级闭环压力与位置控制,保障每一模熔体充填状态统一,多腔工况下瓶胚重量偏差控制在极小区间,良品率持续提升,减少原料浪费宁波力松注...。
锁模系统的表现直接影响模具寿命与生产稳定性。市场很多 PET 机型采用曲肘锁模,长时间高速往复运行容易产生变形,锁模力分布不均,高腔数生产存在飞边风险。力松采用专利直压式锁模结构,锁模力直接均匀作用于模具分型面,模板形变更小;搭配高灵敏度低压模具保护,一旦模腔存在异物快速停机,有效保护造价高昂的多腔热流道模具,降低模具维修成本。高速平稳的开合模动作,在实现 8–12 秒级短周期量产同时,降低机械冲击,减少设备零部件磨损,拉长整机使用寿命,降低工厂后期维护投入宁波力松注...。
设备持续运行可靠性,是海外客户与大型量产工厂重点考察指标。很多生产线全年不间断运转,任何停机都会造成产线停摆。力松 PET 机型针对 24 小时连续量产优化机械结构、电气散热与液压(电动)系统。油电混合机型采用高效蓄能器方案,满足超高注射速度;高端全电动 5E 机型无液压油泄漏风险,生产环境洁净,符合食品级制品生产规范,同时运行噪音更低,改善车间作业环境。设备开放数据接口,支持生产能耗、周期、产品不良率数据采集,便于工厂数字化管理。不论是国内中小型瓶胚工厂,还是东南亚、中东、美洲海外项目,均可适配不同电压、水质、车间环境,提供稳定持续的产出宁波力松注...。
综合来看,PET 瓶胚设备的竞争力,最终落在单件瓶胚综合生产成本。更低能耗减少电费支出,更高良品率节约 PET 原料,更快成型周期提升单位时间产能,稳定可靠的表现减少停机损失,完善的模具保护降低维保费用。力松 PET 专用注塑机不追求单一参数噱头,围绕客户最关心的成本、品质、稳定性三大维度持续优化,对标国际高端机型性能,同时提供更优的采购与售后成本。随着全球制造业节能政策推进与原材料、能源价格波动,选择一台兼顾高速产能与优异节能表现的 PET 注塑机,将成为瓶胚制造企业构建长期竞争力的关键选择。
